TECHNINIS BALTAS POPIERIUS
Nuo pluošto iki paskutinės dalies: giliai pasinerkite į LFT gamybos procesą
Pagrindinis vadovas inžinieriams, dizaineriams ir medžiagų apibūdintojams apie mokslą ir tikslumą kuriant didelio našumo{0}}ilgo pluošto termoplastinius kompozitus.
Santrauka
Nepaprastos ilgo pluošto termoplastų (LFT) mechaninės savybės nėra būdinga vien medžiagai; jie yra tiesioginis kruopštaus, kelių{0}}pakopų gamybos proceso, sukurto taip, kad būtų išsaugotas vienas svarbiausių turtų, rezultatas:pluošto ilgis. Ilgo pluošto karkaso tinklo vientisumas galutinėje suformuotoje dalyje yra LFT žinomo pranašumo smūgiams, atsparumo šliaužimui ir matmenų stabilumo, palyginti su trumpo pluošto analogais, kertinis akmuo. Šiame techniniame dokumente išsamiai išnagrinėti trys LFT gamybos vertės grandinės ramsčiai:1) Pultruzija ir impregnavimas, 2) Aušinimas ir granuliavimas, ir3) Specializuotas įpurškimas. Juo siekiama atskleisti svarbiausius proceso parametrus, pagrindinį medžiagų mokslą ir kokybės kontrolės priemones kiekviename etape, kurie yra būtini norint išnaudoti visą šių pažangių kompozitinių medžiagų našumo potencialą. Šio proceso supratimas yra labai svarbus norint panaudoti LFT, kad būtų sukurtas tvirtas, lengvas ir ekonomiškas{2}}komponentų dizainas.
Pagrindiniai pasiūlymai inžinieriams:
- Proceso valdymas tiesiogiai diktuoja galutinės dalies našumą.
- Pluošto ilgio išsaugojimas yra pagrindinis tikslas kiekviename etape.
- Dėl specializuotos liejimo įrangos ir technikų negalima{0}}derėtis, kad būtų pasiektos optimalios LFT savybės.

Pav
Trys LFT gamybos ramsčiai
1 etapas:Pultruzija ir impregnavimas
Šis pamatinis etapas paverčia žaliavas į vientisą sudėtinį profilį. Procesas prasideda tūkstančiais nepertraukiamo pluošto pusverpalių (paprastai E-stiklo arba anglies), ištraukiamų iš ritinių ir kruopščiai nukreipiama per patentuotą impregnavimo štampą. Tai yra „pultrusijos“ (traukimo-išspaudimo) aspektas. Tuo pačiu metu termoplastinės matricos polimeras (pvz., PP, PA6, TPU, PPS) išlydomas didelio tikslumo ekstruderyje ir kontroliuojamu slėgiu įpurškiamas į tą patį štampą. Pagrindinis techninis tikslas yra pasiektinepriekaištingas ir visiškas drėkinimas (impregnavimas)kiekvieno pluošto gijos išlydyto polimero. Nevisiškai sušlapus{1}} susidaro sausos dėmės ir tuštumos, kurios tampa gedimo taškais. Polimero klampumas, linijos greitis ir buvimo štampelyje laikas yra kruopščiai kontroliuojami, kad būtų užtikrintas visiškas prisotinimas, nesukeliant per didelio pluošto šlyties įtempimo, dėl kurio gali atsirasti priešlaikinis lūžimas. Stiprus sąsajos ryšys, dažnai sustiprintas cheminiu pluoštų dydžiu, yra labai svarbus efektyviam įtempių perkėlimui iš matricos į armuojančius pluoštus paskutinėje dalyje.

2 etapas:Aušinimas ir granuliavimas
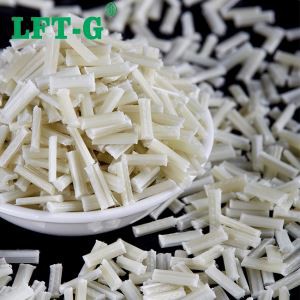
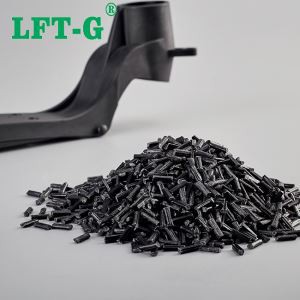
Kai visiškai impregnuoti profiliai-dabar vadinami sruogelėmis-išeina iš štampavimo, jie nedelsiant perduodami per aušinimo liniją. Šiame etape naudojama vandens vonia arba atšaldytas oras, kad greitai ir tolygiai sukietėtų termoplastinė matrica, užfiksuojant dabar-apsaugotus pluoštus. Šis kontroliuojamas aušinimas yra gyvybiškai svarbus norint valdyti kristališkumą ir užkirsti kelią liekamiesiems įtempiams. Tada atvėsintos, ištisinės kompozicinės gijos tiekiamos į didelės spartos, tikslią pjaustytuvą arba granuliatorių. Ši mašina naudoja rotorių su aštriomis mentėmis, kad švariai supjaustytų sruogas į nurodyto ilgio cilindrines granules, paprastai12 mm (1/2 colio), bet kartais svyruoja nuo 10 mm iki 25 mm. Šis žingsnis yra nepaprastai svarbus: granulės ilgis lemia pradinį pluoštų, kurie pateks į liejimo mašiną, ilgį. Kiekvienoje granulėje yra tūkstančiai puikiai išlygintų, vienakrypčių pluoštų, kurių ilgis yra toks pat kaip ir pati granulė. Tai užtikrina, kad didžiausias potencialus pluošto ilgis būtų perkeltas į galutinį formavimo etapą.

3 etapas:Specializuotas įpurškimas
Galutinis granulių pavertimas dalimi vyksta liejimo būdu, tačiau tai labai specializuotas procesas, nutolęs nuo standartinio neužpildytų plastikų liejimo. Pagrindinis tikslas yrasumažinti pluošto dilimą (lūžimą). Tiek mašina, tiek forma yra optimizuoti šiam tikslui. Įpurškimo formavimo mašina aprūpinta specialiai suprojektuotamažos{0}}šlyties varžtasir laisvo srauto{0}}atbulinis vožtuvas, skirtas švelniai ištirpdyti ir perduoti granules, agresyviai nesupjaustant pluošto. Atgalinis spaudimas sumažinamas iki minimumo. Formos įrankiai yra vienodai svarbūs, nes juose yra didelių, apvalių-bėgelių ir didelių dydžių vartų (pvz., ąselės arba ventiliatoriaus vartai), kad išlydytas kompozitas galėtų tekėti į ertmę su minimaliais apribojimais. Medžiagai įpurškiant, ilgi pluoštai teka, orientuojasi ir įsipainioja, galiausiai visoje dalyje suformuodami susijungiantį, trimatį skeleto tinklą. Šis tinklas suteikia išskirtines mechanines savybes. Tikslus įpurškimo greičio, slėgio ir formos temperatūros valdymas yra gyvybiškai svarbus norint paveikti galutinę pluošto orientaciją, valdyti suvirinimo linijos stiprumą ir užtikrinti, kad dalys būtų vienodos, aukštos{10}}našios.

Kodėl procesų valdymas yra raktas į našumą
Ankstesni etapai iliustruoja esminę LFT technologijos tiesą:procesas*yra* produktas. Gedimas bet kuriame etape turi kaskadinį poveikį paskutinės dalies vientisumui. Pavyzdžiui, dėl prasto impregnavimo 1 etape atsiranda silpnų vietų, kurių 3 etape negali ištaisyti jokia liejimo patirtis. Panašiai ir agresyvus, didelės šlyties sraigtas formavimo mašinoje gali akimirksniu panaikinti kruopštaus pultrūzijos ir granuliavimo darbo naudą, nes pluoštai suskaidomi iki trumpo -pluošto ilgio. Tikrasis LFT gamybos meistriškumas slypi suprantant ir kontroliuojant sudėtingą šių etapų sąveiką. Būtent šis proceso valdymas nuo pabaigos{9}} iki galo{10} užtikrina tvirto vidinio pluošto karkaso susidarymą, o tai tiesiogiai reiškia puikų atsparumą smūgiams, sumažintą šliaužimą ir didesnį konstrukcijos patikimumą, nuo ko priklauso klientai.
Pagrindiniai kokybės kontrolės kontroliniai taškai
| Proceso etapas | Svarbus valdymo parametras | Tiesioginis poveikis galutinės dalies kokybei |
|---|---|---|
| Pultruzija ir impregnavimas | Pluošto drėgnumo{0}}procentas ir polimero klampumas |
Užtikrina galingą pluošto{0}}matricos ryšį, kad būtų galima optimaliai perduoti įtampą; apsaugo nuo vidinių tuštumų ir silpnybių. |
| Aušinimas ir granuliavimas | Granulių ilgio konsistencija ir baudų nebuvimas |
Garantuoja vienodą medžiagos padavimą ir pastovų lydymosi elgesį, kad būtų galima pakartoti,aukštos{0}}kokybiškos liejimo ciklai. |
| Įpurškimo formavimas | Sraigto šlyties greitis, vartų dydis ir atgalinis slėgis |
Svarbiausias pluošto ilgio išsaugojimo etapas.Tiesiogiai kontroliuoja galutines mechanines savybes, ypač atsparumą smūgiams ir standumą. |
Pasinaudokite mūsų procesų patirtimi.
LFT gamybos proceso įvaldymas yra raktas į komponentų, atitinkančių aukščiausius stiprumo, nuoseklumo ir patikimumo standartus, pristatymą. Bendradarbiaukite su tiekėju, kuris supranta stiprybės mokslą. Susisiekite su mūsų technine komanda ir aptarkite, kaip mūsų griežta proceso kontrolė gali pagerinti jūsų kitą paraišką.
Aptarkite savo projektą su inžinieriumi